振動せん断工具
1. 板金のせん断に使用され、長方形や台形などの形状を切断できます。
2. この装置はプレステーブルに取り付けられ、カッターが一体化されています。
1. 板金のせん断に使用され、長方形や台形などの形状を切断できます。
2. この装置はプレステーブルに取り付けられ、カッターが一体化されています。
工具の後、カットシートは伸縮ベルトに運ばれ、磁気コンベヤーベルトを経由して積み重ねられます。
SUMIKURAの振動せん断ラインをご紹介します。最大80 m/minで連続的でバリのない高速板金切断に特化しています。回転振動せん断(ROS)ツール、技術仕様、対応材料、全ライン統合オプションをご紹介します。
振動せん断ラインは、切削間で材料の送りを止めずに高速で連続的に切削できる高度なコイル加工システムです。従来のギロチン型やストップ型剪断機とは異なり、ストリップが各ストロークの前に停止する必要があるのに対し、振動式せん断システムは切削中にシートと共に移動し、次のサイクルのために即座にリセットされる回転・振動機構に取り付けられた切削工具を使用します。その結果、材料の流れが途切れず、スループットが大幅に向上し、工具および構造部品の機械的疲労が大幅に減少します。
静岡県浜松市に本社を置く専門のコイル加工ラインメーカー、住倉株式會社は、ストップ型および回転式発振構成をカバーする幅広いオシレーテッドシアラインを開発しています。これらのラインは高速鋼、冷間圧延鋼、熱間圧延鋼、アルミニウムの扱いに対応できるように設計されており、自動車、家電、建設、電子分野全体に適用可能です。
SUMIKURAの振動せん断機の中心はロータリー振動せん断(ROS)ユニット — プレステーブルに直接取り付けられた精密切削機構で、カッターアセンブリが統合されています。ROSツールは長方形の切断だけでなく台形の断面も作成できるため、非直交形状が一般的な自動車ボディパネルのブランキングや家電部品製造に特に価値があります。
ROSシステムでは、切断ブレードを搭載したタレットが同時に回転し、入ってくるシートの線速度に合わせて回転し、横方向に振動してせん断ストロークを完成させます。切断が実行されると、タレットは振動角度を反転させ、ホーム位置に戻りますが、シートは前進を続けます。この同期した動きにより、従来のストップ型せん断を定義するアイドル時間を排除し、最大80メートル毎分のライン速度を安定して維持することが可能になります。
せん断後、切断されたブランクは伸縮式ベルトコンベヤーで出口側の磁気コンベヤーベルトに移され、下流の積み重ねステーションへ運ばれます。この滑らかで連続的なハンドオフにより、ブランクの衝突を防ぎ、表面のマーキングを減らし、下流の処理が維持されます真空スタッカー又は磁気スタッカーバッファギャップや積み重ねのない適切なケーデンスで給弾されます。
SUMIKURAの振動せん断ラインは、異なる生産要件に対応するために2つの主要な構成で提供されています。
最初の構成は幅最大2,500mm、材料厚は0.2mmから4.0mm、振動角度範囲は0°から35°まで対応可能です。ストップタイプと回転振動せん断モードの両方をサポートし、標準的な長方形ブランクと斜め切り込みの両方が同一ライン内で必要な混合生産環境に柔軟に対応しています。
2つ目の構成は回転振動運転に最適化されており、材料幅は400mmから1,850mm、長さは500mmから4,000mmです。振動角度は0°から32°で、材料厚は0.4mmから3.0mmの範囲です。どちらの構成も最大線速度80 m/minを達成し、高速鋼(HSS)、冷間圧延鋼(CRS)、熱間圧延鋼(HRS)を標準対応材料として受け入れます。
振動角度パラメータは技術的観点から特に重要です。せん断線はストリップ軸に対して垂直ではなく角度をつけて切断することで、段階的プレス金型、屋根パネルのプロファイル、特注溶接されたブランク準備に適した台形のブランクを生成できます。この角度を0°から35°までリアルタイムで調整できる能力は、固定角度の競合製品に対する住倉の回転振動アーキテクチャの大きな工学的利点の一つです。
停止・ゴーのサイクルなしの連続的な材料流。切断工具がせん断ストローク中にシートと共に移動するため、切削間でストリップが減速することはありません。これにより、ストップタイプラインの送りローラー、ピンチロール、ループピット部品を摩耗させる慣性荷重サイクルが除去され、エンコーダベースのカット・トゥ・レングス制御システムで長さ測定誤差を引き起こす加速度過渡現象も解消されます。
バリフリーで低衝撃の切削。振動するブレードの漸進的なせん断作用は、単一の同時ラインではなく後退弧に沿って金属を接触させ、切断力をより長い滞留時間にわたって分散させます。これにより、バリの高さを最小限に抑えたクリーンなせん断面が生まれ、成形や溶接前の二次的なエッジ仕上げ作業を減らすか、不要になります。また、プレスドライブシステムに必要なピークトン数を下げ、フレーム疲労寿命やサーボモーターのサイズに直接的なプラス効果をもたらします。
幅広い材料互換性。このシステムは、超薄型0.2mmのフルームゲージ冷間圧延鋼から4.0mm構造用HSSまでの材料を単一ライン構成で扱い、異なるコイル仕様を持つ複数の顧客に対応する金属サービスセンターにとって特に価値があります。材料等級間の移動に工具の変更は必要ありません。クリアランスの調整は自動工具セッティングシステムを通じて管理されます。
上流および下流のソリューションとの統合。振動せん断線は単独で動作するわけではありません。SUMIKURAは各ラインを設計し、上流のコンポーネントとのシームレスな統合を図っています。シックスハイレベラー平坦性補正については、ベルトブライドルストリップテンション制御、およびエッジクロッパーミルエッジ除去のためです。出口側では、ラインが真空または磁気スタッカーに接続されています。スクラップチョッパーエッジトリムの処分、洗濯機塗装や塗装前の表面処理のために。
自動工具交換およびカセット交換。工具交換時のダウンタイムは、大量のせん断線におけるOEE損失の主な原因です。住倉はこの問題に対応していますカセット交換システムこれにより、レベラーカートリッジとせん断工具の組み立てを、ライン構造を分解せずに単一の誘導操作で事前段階化・交換が可能となります。同様に、スリッター交換システムコンビネーションラインでの回転ブレードセットの交換を加速します。これらのシステムは、適切に構成されたラインで20分未満のフルチェンジオーバー時間をサポートします。
について振動せん断ツールそのものはプレステーブルに取り付けられた精密なサブアセンブリです。統合カッター設計により、刃の位置合わせが工具カセット内で維持されるため、切削品質やバリ高さを決める刃間クリアランスを工具交換のたびに再設定する必要はありません。住倉は刃材と刃の形状を加工中のストリップの硬度や加工硬化特性に合わせるように設計しており、これは780MPaを超えるHSSグレードの切断において特に重要です。
工具の形状により、長方形と台形の両方のせん断プロファイルが可能です。台形ブランクの場合、ブレードキャリアは各生産前にプログラムされた振動角度にインデックスされます。角度は制御インターフェースで設定・ロックされ、回転振動機構は動作同期時に非垂直切削形状を自動的に補正します。この機能により、SUMIKURAの振動せん断ラインはプレスプレスの直接プレス前ブランキングソリューションとして機能し、最終的なブランク形状を得るために必要な段階的なダイ数を削減します。
住倉は、振動せん断技術を完全なコイル処理エコシステム内のモジュールとして設計しています。フルラインの上流端は通常、デコイラーまたはアンコイラーがコイルを直線化・レベリングセクションに送り込むことから始まります。露出した自動車外側パネルや精密電気ラミネーションなど、卓越した平坦性を必要とする用途ではシックスハイレベラーアンチキャンバーロールと油圧クラウンコントロールにより、エッジウェーブ、センターバックル、縦方向の弓を同時に補正できる好ましいソリューションです。
レベラーからストリップはベルトブライドルこれにより、レベラーとせん断の間に一定のストリップ張力ゾーンが維持され、切断点で長さの変化が生じるのを防ぎます。Aエッジクロッパーせん断の上流に配置して不均一なミルエッジを取り除き、ブランキングを行うことで、せん断されたブランクの幅が一定になり、元のコイルエッジからのエッジの亀裂が形成前に除去されます。
振動せん断ユニット自体がラインの中心であり、その後に伸縮コンベヤーと磁気転送システムが続き、ブランクをスタッキングステーションに届けます。ブランク素材が強磁性か非強磁性(アルミニウム)かによって、スタッカーは磁気スタッカーまたは真空スタッカーそれぞれです。オイル加工またはコーティングされたストリップのラインには、洗濯機積み重ねやパレットディスパッチ前に、せん断の下流に位置して空白の表面を清掃することもあります。
この完全でモジュール化されたラインアーキテクチャは、SUMIKURAがフルシステムインテグレーターとしての立場を反映しています。顧客は個別のソリューションを委託することも、完全なターンキーも可能です長さまでのカット線振動せん断を主な切断ステーションとし、澄倉のサービスおよび保守ネットワーク継続的な運用支援のために。
振動せん断線は、コイルからの大量かつ高精度なブランキングが生産のボトルネックとなる産業にサービスを提供しています。
自動車製造では、振動せん断ラインがボディパネルのブランク、ドア内側の補強部品、構造シャーシ部品を生産します。コイルから直接台形かつ角度のあるブランクを生成できる能力は、長方形ブランキングに比べてスクラップを削減できるため、高価な高強度鋼の加工において非常に重要です。
家電製造では、冷蔵庫、洗濯機のドラム、オーブン扉、空調ハウジングのケーシングパネルを切削し、エッジ品質が下流の成形や塗装の接着に直接影響します。
金属サービスセンターでは、振動せん断ラインが異なるブランク寸法、材料、振動角度の異なる複数の注文を一度に処理し、カセットや工具交換システムによって迅速なジョブ切り替えが可能です。
建築材料では、ラインがクラッディングパネル、屋根板、建築用金属部品を切断し、従来のギロチン剪定架板では許容速度で達成できない正確な長さと角度の許容差を要求します。
電気・電子製造では、モーターコアやトランススタック用の薄ゲージ冷間圧延鋼およびシリコン鋼ラミネーションを加工します。これらの際、バリのないエッジは単なる見た目だけでなく機能的な要件です。なぜなら、ラミネーションスタックのバリは渦電流損失を増加させ、磁気効率を低下させるからです。
住倉株式会社は日本に設立され、浙江徳清市宜仙路265番地にある中国の工場で日本の工学技術と製造業務を組み合わせています。この二重基地構造により、住倉は日本の設計基準でグローバルな顧客にサービスを提供しつつ、コスト競争力のある生産と国際受注の迅速なリードタイムを維持しています。同社の日本本社は静岡市濱松市中央区三進町487-3番地にあり、海外市場連絡先は+86 572-883-2016で可能です。
住倉は自らを専任の切削ライン専門家と位置づけており、この焦点はソリューションポートフォリオの深さに反映されています。一般的なコイル処理装置を提供するのではなく、住倉は各部品をエンジニアリングしています —振動工具そしてレベラーからスタッカーおよびスクラップハンドリングシステムへとつながり、検証されたシステムとして連携して動作します。ブランキングやカット・トゥ・レングス投資を検討している顧客は、全体をレビューできますラインポートフォリオ、ブランクラインそしてスリッティングライン、ブランクジオメトリや生産量要件に応じて補完的または代替的な構成として配置されます。
見込み顧客や流通パートナーはSUMIKURAのレビューを検討できます企業哲学と営業ネットワーク企業の長期的な顧客関係へのコミットメントを理解するため、または探求するためにエージェントパートナーシップの機会地域市場における住倉のラインを代表するために。技術的な問い合わせ、仕様、または見積もりの依頼については、お問い合わせページ営業エンジニアリングチームに直接アクセスできます。
カッティングラインのスペシャリスト!
 日本の工場
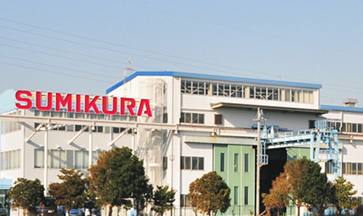
住所
静岡県浜松市南区三新町487-3
 日本の市場:+81 53-425-5331
中国の工場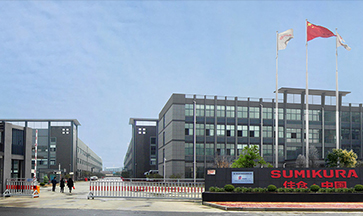
住所
中国浙江省徳清県逸仙路265号
海外の市場:+86 572-883-2016


